
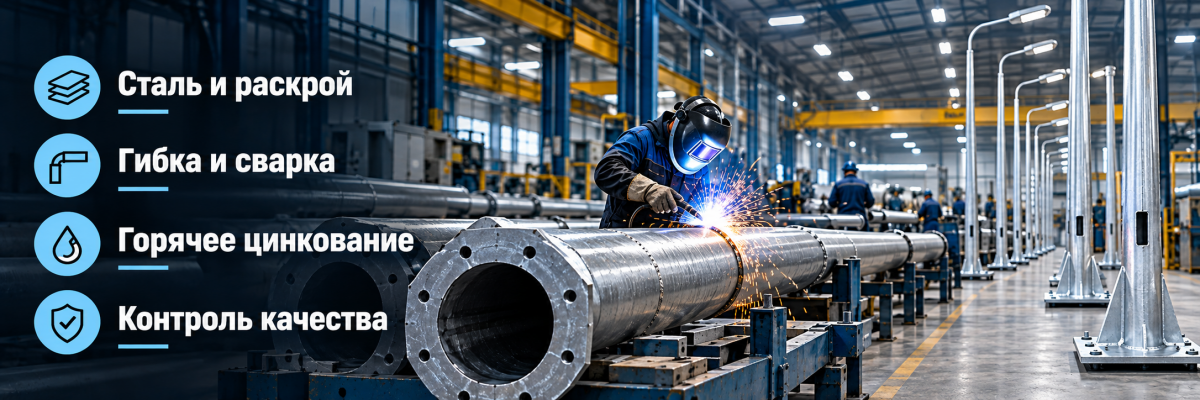
Производство опор освещения включает подготовку стального проката, формирование ствола, сварку конструктивных элементов, контроль геометрии и нанесение антикоррозионного покрытия. Технология зависит от типа изделия: граненые опоры изготавливают путем гибки листовой стали, круглоконические - формованием листа в круглое сечение, трубчатые - из готового трубного проката. После изготовления и сварки конструкции проходят проверку качества, горячее цинкование или другую предусмотренную проектом защитную обработку и приемочный контроль.
Содержание статьи
Коротко: основные особенности производства
- Граненые опоры изготавливают из листовой стали, которую раскраивают, сгибают на специальном оборудовании и соединяют продольным сварным швом.
- Круглоконические опоры также могут производиться из листового металла, но в процессе формования получают круглое поперечное сечение.
- Трубчатые опоры изготавливают из готового трубного проката. Производственный процесс включает резку, сварку дополнительных элементов и защитную обработку.
- Горячее цинкование применяется для антикоррозионной защиты стальных конструкций. Общие требования установлены ГОСТ 9.307-2021.
- Качество опоры определяется соответствием материала, геометрии, сварных соединений и покрытия рабочей документации.
- Несущую способность нельзя определить только по высоте или толщине металла. Она зависит от конструкции и расчетных нагрузок.
Главное: от чего зависит качество производства
Надежность металлической опоры освещения определяется не отдельной технологической операцией, а соответствием всей конструкции рабочим чертежам и расчетным требованиям.
Даже качественно выполненное цинкование не компенсирует дефекты сварных соединений, ошибки геометрии или неправильно выбранную марку стали. Поэтому контроль необходимо выполнять на разных стадиях производства, начиная с проверки исходного металлопроката.
Какие виды металлических опор освещения производят
Металлические опоры различаются формой поперечного сечения, конструкцией ствола, назначением и способом установки. Эти характеристики определяют выбор исходного материала и последовательность производственных операций.
Граненые опоры освещения
Граненая опора представляет собой стальную конструкцию с многогранным поперечным сечением. Ствол изготавливают из листовой заготовки, которой на гибочном оборудовании придают требуемую форму.
После формирования граней кромки заготовки соединяют продольным сварным швом. Далее устанавливают предусмотренные конструкцией дополнительные элементы.
Граненые опоры применяют для освещения улиц, автомобильных дорог, парковок, промышленных и общественных территорий при соответствии конструкции проектным нагрузкам.
В зависимости от назначения изделия могут быть силовыми и несиловыми, фланцевыми и прямостоечными.
Примеры типовых конструкций представлены в разделе граненых опор освещения. При выборе необходимо учитывать высоту, геометрию, несущую способность и способ монтажа.
Круглоконические опоры освещения
Круглоконические конструкции имеют круглое поперечное сечение и уменьшающийся по высоте диаметр.
Для изготовления применяется листовой прокат, который формуют в круглую коническую оболочку. После совмещения кромок выполняют продольную сварку.
Главное технологическое отличие от граненых изделий заключается в способе формирования ствола. Вместо последовательного образования отдельных граней заготовке придают круглую форму.
Круглоконические опоры используют для наружного освещения территорий различного назначения, если выбранная модель соответствует расчетным условиям эксплуатации.
Трубчатые опоры освещения
Трубчатые конструкции производят из готового стального трубного проката. Ствол может состоять из одной трубы или нескольких соединяемых элементов.
Производственный процесс включает резку труб, подготовку кромок, сварку предусмотренных элементов, выполнение технологических отверстий и нанесение защитного покрытия.
Трубчатые опоры применяются в городском, парковом, дорожном и промышленном освещении.
Их конструкция определяется назначением, способом крепления светильников и расчетными нагрузками.
Силовые и несиловые опоры
По назначению металлические опоры разделяют на силовые и несиловые.
Силовые опоры рассчитывают на предусмотренные проектом нагрузки, в том числе от дополнительного оборудования и, при соответствующем исполнении, воздушных линий.
Несиловые опоры предназначены для размещения светильников и предусмотренных конструкцией кронштейнов. Они не рассчитаны на произвольные дополнительные нагрузки.
Поэтому при производстве необходимо учитывать не только геометрию ствола, но и назначение готового изделия.
Из какой стали изготавливают опоры освещения
Для производства металлических опор используют листовой или трубный стальной прокат. Конкретную марку стали выбирают с учетом расчетных нагрузок, климатических условий, особенностей конструкции и требований рабочей документации.
Для опор стационарного электрического освещения автомобильных дорог общего пользования ГОСТ 32947-2014 предусматривает применение определенных марок сталей, включая Ст3сп, Ст3пс, 20, 20пс, С245, С255 и С345 при соблюдении требований стандарта.
При этом перечисленные материалы нельзя считать полностью взаимозаменяемыми.
Какие параметры влияют на выбор стали
- высота и форма ствола;
- ветровые и другие расчетные нагрузки;
- количество и масса светильников;
- параметры кронштейнов;
- условия эксплуатации;
- температурные условия;
- требования к свариваемости;
- условия антикоррозионной обработки.
Материал должен соответствовать требованиям проектной документации и применимых стандартов.
Почему нельзя выбирать опору только по толщине металла
Толщина стенки влияет на характеристики конструкции, но не определяет ее несущую способность самостоятельно.
Две опоры одинаковой высоты и толщины могут различаться геометрией сечения, маркой стали, размерами основания и расчетной нагрузкой.
Например, изменение диаметра ствола или формы поперечного сечения влияет на его сопротивление изгибу.
Практический вывод: при заказе необходимо указывать не только высоту и толщину металла, но и тип конструкции, назначение и расчетные нагрузки.
Как производят граненые опоры освещения: основные этапы
Технология изготовления граненой опоры включает последовательную обработку листовой стали, формирование ствола, сварку, подготовку монтажных элементов и антикоррозионную защиту.
Этап 1. Разработка рабочих чертежей
Производство начинается с подготовки или проверки конструкторской документации.
В рабочих чертежах указывают:
- высоту опоры;
- геометрию и размеры сечения;
- толщину стенки;
- марку стали;
- конструкцию основания;
- расположение технологических отверстий;
- параметры крепления светильников;
- требования к сварным соединениям;
- тип защитного покрытия.
Для фланцевых конструкций дополнительно определяют параметры опорного фланца и соединения с фундаментом.
Точность документации влияет на изготовление и дальнейшую установку конструкции.
Этап 2. Подготовка стального листа
На производство поступает листовой прокат, соответствующий требованиям документации.
Перед раскроем проверяют сопроводительные документы на материал, его размеры и состояние поверхности.
Лист должен соответствовать требованиям по марке стали и толщине, установленным для конкретной конструкции.
Этап 3. Раскрой металлической заготовки
Стальной лист раскраивают по размерам будущей развертки ствола.
Для конической конструкции заготовка имеет переменную ширину, поскольку размеры поперечного сечения уменьшаются по направлению к вершине опоры.
На производстве могут применяться различные технологии резки металла, включая плазменную или лазерную резку, если они соответствуют требованиям к точности и состоянию кромок.
После раскроя проверяют:
- длину и ширину заготовки;
- правильность геометрии;
- качество кромок;
- отсутствие недопустимых дефектов.
Ошибки на этапе раскроя могут привести к нарушению размеров готового ствола.
Этап 4. Формирование граней на гибочном оборудовании
Подготовленную заготовку устанавливают на гибочный пресс.
В процессе обработки лист последовательно изгибают по предусмотренным линиям, формируя многогранное поперечное сечение.
Количество граней определяется конструкцией конкретного изделия.
После гибки необходимо проверить геометрию ствола и совпадение кромок, которые будут соединяться сваркой.
Если линии гибки расположены с отклонениями, готовая конструкция может иметь неправильную форму сечения.
Этап 5. Продольная сварка ствола
После формирования граней кромки заготовки соединяют продольным сварным швом.
Способ сварки выбирают в зависимости от материала, толщины металла и требований рабочих чертежей.
В производстве могут применяться механизированные или автоматизированные сварочные процессы.
При выполнении сварки контролируют:
- правильность расположения соединяемых кромок;
- параметры сварного соединения;
- состояние поверхности шва;
- наличие видимых дефектов;
- деформации конструкции после сварки.
Качество продольного соединения непосредственно влияет на соответствие ствола проектным требованиям.
Этап 6. Изготовление ревизионного люка
Для обслуживания электрических соединений в нижней части многих металлических опор предусматривают ревизионный проем.
Его размеры и расположение определяются конструкцией изделия.
После выполнения отверстия необходимо обработать кромки, удалить заусенцы и проверить геометрию.
Острые кромки могут повредить электрический кабель при монтаже или обслуживании.
Конструкция ревизионного люка должна обеспечивать предусмотренный доступ к внутреннему оборудованию.
Этап 7. Установка фланца
Для фланцевых опор изготавливают металлический опорный фланец.
Он используется для соединения ствола с фундаментной конструкцией при помощи предусмотренных крепежных элементов.
Фланец приваривают к нижней части ствола в соответствии с рабочими чертежами.
При необходимости конструкция включает дополнительные усиливающие элементы.
На этом этапе проверяют:
- размеры фланца;
- расположение монтажных отверстий;
- соосность элементов;
- качество сварных соединений;
- соответствие геометрии проекту.
Для прямостоечных опор отдельный фланец не требуется, поскольку монтаж выполняется с заглублением предусмотренной части ствола.
Этап 8. Подготовка отверстий и креплений
После изготовления ствола выполняют необходимые технологические операции для установки дополнительного оборудования.
В зависимости от конструкции предусматривают отверстия для подвода кабеля, крепления кронштейнов и других элементов.
Расположение отверстий должно соответствовать рабочим чертежам.
Перед антикоррозионной обработкой необходимо удалить заусенцы и подготовить поверхность.
Этап 9. Контроль сварных соединений и геометрии
Перед нанесением защитного покрытия изготовленную конструкцию проверяют на соответствие документации.
Контролируют размеры ствола, основание, расположение отверстий и состояние сварных швов.
Методы контроля выбирают с учетом требований к конкретному изделию.
Если обнаружены недопустимые дефекты, конструкцию направляют на исправление и повторную проверку.
Этап 10. Антикоррозионная обработка
После завершения основных технологических операций опору подготавливают к нанесению защитного покрытия.
Одним из распространенных вариантов защиты стальных конструкций является горячее цинкование.
Перед погружением в расплав цинка поверхность проходит необходимую подготовку, включающую удаление загрязнений и оксидов.
После нанесения покрытия проверяют его соответствие применимым требованиям.
Этап 11. Приемка готовой опоры
На завершающем этапе проверяют соответствие готового изделия рабочим чертежам и заказной спецификации.
Контролируют:
- геометрические размеры;
- состояние сварных соединений;
- качество защитного покрытия;
- монтажные отверстия;
- маркировку;
- комплектность;
- наличие предусмотренной сопроводительной документации.
После приемки изделия подготавливают к хранению и транспортированию.
Как изготавливают круглоконические опоры освещения
Круглоконические опоры производят из листовой стали с последующим формированием круглого конического ствола.
Процесс начинается с подготовки рабочей документации и раскроя листовой заготовки.
Затем металлическую заготовку формуют на специальном оборудовании, придавая ей круглое поперечное сечение с изменяющимся по высоте диаметром.
После совмещения кромок выполняют продольную сварку.
Дальнейшие операции включают:
- обработку сварного соединения;
- изготовление ревизионного проема;
- установку предусмотренных элементов основания;
- подготовку мест крепления оборудования;
- контроль геометрии и сварки;
- нанесение антикоррозионного покрытия;
- приемку готовой конструкции.
Основное отличие от граненых изделий заключается в способе формования листовой заготовки.
Круглоконическое исполнение используется, в частности, при производстве круглоконических опор ОКК. Конкретные размеры и технические характеристики выбирают по проектной документации.
Как производят трубчатые опоры освещения
Трубчатые опоры изготавливают из готового трубного проката. Это основное технологическое отличие от граненых и круглоконических конструкций, которые формируют из листовой стали.
Используемые трубы могут иметь различные диаметры и толщины стенок в зависимости от проекта.
Подготовка трубного проката
Исходные трубы проверяют на соответствие требованиям рабочей документации.
После входного контроля прокат разрезают на заготовки необходимых размеров.
Формирование ствола
Для некоторых конструкций используют одну трубу, для других - несколько соединяемых секций.
Способ соединения элементов зависит от конструкции изделия и проектных требований.
Сварка дополнительных деталей
На следующем этапе устанавливают предусмотренные конструкцией элементы, включая фланцы и крепежные узлы.
Если опора состоит из нескольких трубных секций, выполняют необходимые соединения.
Подготовка ревизионного проема
В нижней части опоры при соответствующем исполнении изготавливают люк для доступа к электрическим соединениям.
После обработки отверстия проверяют состояние кромок и соответствие размеров чертежу.
Защитная обработка
После завершения сварочных и механических операций конструкцию направляют на антикоррозионную обработку.
Способ защиты определяется рабочей документацией.
Примеры таких конструкций представлены в разделе трубчатых опор освещения НФ. При выборе учитывают конструкцию основания, тип крепления и допустимые нагрузки.
Сравнение технологий производства металлических опор освещения
Граненые, круглоконические и трубчатые опоры имеют различные способы формирования ствола. При этом последующие операции по установке дополнительных элементов и антикоррозионной защите могут быть похожими.
| Критерий | Граненые опоры | Круглоконические опоры | Трубчатые опоры |
|---|---|---|---|
| Исходный материал | Листовая сталь | Листовая сталь | Трубный прокат |
| Формирование ствола | Последовательная гибка | Формование круглой конической поверхности | Использование готовых труб |
| Поперечное сечение | Многогранное | Круглое | Круглое |
| Продольная сварка ствола | Выполняется при изготовлении из листа | Выполняется при изготовлении из листа | Зависит от вида исходного трубного проката |
| Дополнительная сварка | Фланцы и конструктивные элементы | Фланцы и конструктивные элементы | Секции, фланцы и другие элементы |
| Основные параметры контроля | Грани, геометрия, швы | Форма ствола, размеры, швы | Параметры труб и соединений |
| Защитное покрытие | По проекту | По проекту | По проекту |
Практический вывод: технология изготовления не определяет автоматически, какая опора прочнее или долговечнее. Эти характеристики необходимо оценивать по конструкции, материалу, расчетным нагрузкам и условиям эксплуатации.
Как выполняется горячее цинкование опор освещения
Горячее цинкование - способ антикоррозионной защиты, при котором подготовленную металлическую конструкцию погружают в расплав цинка.
Общие требования к горячим цинковым покрытиям устанавливает ГОСТ 9.307-2021.
Стандарт распространяется на соответствующие стальные конструкции и предусматривает технологический температурный диапазон нанесения покрытия от 430 до 460 °C.
Подготовка поверхности
Перед нанесением покрытия необходимо удалить загрязнения, которые мешают формированию цинкового слоя.
Технологическая подготовка может включать обезжиривание, травление, промывку и флюсование.
Конкретная последовательность операций определяется принятой технологией и состоянием металлической поверхности.
Погружение в расплав цинка
После подготовки металлическую конструкцию погружают в ванну с расплавленным цинком.
В процессе взаимодействия стали с расплавом образуется защитное покрытие.
При этом конструкция должна быть подготовлена с учетом требований безопасности горячего цинкования.
Для изделий с полостями необходимо предусматривать условия для удаления воздуха и технологических жидкостей.
Извлечение и охлаждение
После нанесения покрытия конструкцию извлекают из расплава и охлаждают по принятой технологии.
Затем проверяют состояние поверхности и наличие дефектов покрытия.
Контроль толщины цинкового покрытия
Толщину покрытия измеряют установленными методами контроля.
Для металлических опор, входящих в область применения ГОСТ 32947-2014, предусмотрен диапазон толщины цинкового покрытия от 60 до 120 мкм.
Данное требование относится к соответствующей категории изделий и не является универсальным значением для всех видов опор.
При приемке необходимо руководствоваться требованиями применимого стандарта и рабочей документации.
Можно ли окрашивать оцинкованные опоры
Для некоторых объектов предусматривают дополнительное окрашивание оцинкованной конструкции.
Такое решение может использоваться при наличии требований к внешнему виду или дополнительной защите.
Совместимость лакокрасочного материала с оцинкованной поверхностью и способ подготовки основания должны определяться выбранной системой покрытия.
Не любое лакокрасочное покрытие подходит для нанесения непосредственно на цинк без специальной подготовки.
Какие ГОСТ регулируют изготовление опор освещения
Требования к производству металлических опор зависят от назначения конструкции и области применения нормативных документов.
| Нормативный документ | Что регулирует | Когда учитывать |
|---|---|---|
| ГОСТ 32947-2014 | Технические требования к опорам стационарного электрического освещения автомобильных дорог общего пользования | При изготовлении изделий в области применения стандарта |
| ГОСТ 23118-2019 | Общие технические требования к стальным строительным конструкциям | В пределах области действия документа и проектных требований |
| ГОСТ 9.307-2021 | Горячие цинковые покрытия, общие требования и методы контроля | При нанесении и контроле соответствующих покрытий |
| ГОСТ 27772-2021 | Прокат для строительных стальных конструкций | При применении соответствующего строительного проката |
ГОСТ 32947-2014 устанавливает требования к опорам стационарного электрического освещения автомобильных дорог общего пользования.
В документе предусмотрены требования к материалам, конструкциям, сварным соединениям, защитным покрытиям и приемке изделий.
ГОСТ 9.307-2021 регулирует общие требования к горячим цинковым покрытиям и методы их контроля.
Ограничение: наличие стандарта в перечне не означает, что он автоматически применяется к любой металлической опоре. Область применения необходимо сопоставлять с назначением изделия и проектной документацией.
Как проверяют качество готовых опор освещения
Качество металлической опоры необходимо контролировать на разных этапах производства. Проверка только готового изделия не позволяет своевременно выявить все возможные несоответствия.
Входной контроль металлопроката
На этапе приемки исходного материала проверяют соответствие сопроводительной документации, размеры проката и его состояние.
При необходимости выполняют дополнительные проверки, предусмотренные производственными требованиями.
Контроль размеров и геометрии
После раскроя, гибки и сварки проверяют геометрические характеристики конструкции.
Контроль может включать:
- общую длину ствола;
- размеры поперечного сечения;
- прямолинейность;
- положение фланца;
- расположение монтажных отверстий;
- размеры ревизионного проема.
Допустимые отклонения определяются рабочими чертежами и применимыми нормативными документами.
Контроль сварных соединений
Сварные соединения проверяют по требованиям документации.
Визуально-измерительный контроль позволяет выявлять определенные поверхностные дефекты и отклонения геометрии.
При необходимости применяют дополнительные методы неразрушающего контроля.
Выбор метода определяется конструкцией и предъявляемыми требованиями.
Контроль антикоррозионного покрытия
После цинкования проверяют толщину покрытия, состояние поверхности и соответствие установленным требованиям.
При обнаружении недопустимых дефектов решение о дальнейшей обработке принимают в соответствии с применимыми требованиями.
Приемка и комплектность
Перед передачей готовых изделий сверяют маркировку, комплектацию и документацию.
Для разборных конструкций дополнительно проверяют предусмотренные крепежные и соединительные элементы.
Типичные производственные дефекты опор освещения
Потенциальные дефекты возникают на разных этапах изготовления. Их своевременное обнаружение позволяет избежать передачи заказчику конструкции, не соответствующей проекту.
| Производственный этап | Возможный дефект | Последствие | Способ проверки |
|---|---|---|---|
| Раскрой металла | Отклонение размеров заготовки | Неправильная геометрия ствола | Измерение размеров |
| Гибка | Нарушение положения граней | Отклонение формы сечения | Геометрический контроль |
| Продольная сварка | Недопустимые дефекты сварного соединения | Несоответствие требованиям прочности и качества | Контроль сварных швов |
| Установка фланца | Отклонение положения отверстий | Проблемы монтажа на фундаменте | Проверка монтажной геометрии |
| Изготовление люка | Острые кромки | Риск повреждения кабеля | Осмотр и проверка обработки |
| Подготовка к цинкованию | Загрязнение поверхности | Дефекты защитного покрытия | Контроль подготовки |
| Горячее цинкование | Недопустимые дефекты покрытия | Снижение антикоррозионной защиты | Контроль толщины и состояния покрытия |
| Транспортирование | Механическое повреждение | Деформация или повреждение покрытия | Приемочный осмотр |
Особое внимание уделяют сварным соединениям и геометрии основания. Если монтажные размеры не соответствуют проекту, даже правильно изготовленный ствол может оказаться несовместимым с фундаментной конструкцией.
От чего зависит стоимость производства опор освещения
Стоимость изготовления зависит от расхода металла, сложности конструкции, количества технологических операций и требований к защитной обработке.
На цену влияют:
- высота и геометрия изделия;
- тип опоры;
- марка стали;
- толщина стенки;
- масса металлоконструкции;
- наличие фланцев и дополнительных элементов;
- сложность сварочных работ;
- тип защитного покрытия;
- объем партии;
- необходимость изготовления по индивидуальным чертежам.
Сравнивать изделия исключительно по высоте неправильно.
Опоры одинаковой высоты могут иметь разную массу, несущую способность, геометрию основания и стоимость изготовления.
Как предварительно рассчитать расход листового металла
Теоретическую массу плоской стальной заготовки можно определить по формуле:
m = A × t × ρ
где:
- m - масса заготовки, кг;
- A - площадь заготовки, м²;
- t - толщина листа, м;
- ρ - плотность выбранной стали, кг/м³.
Для примера примем условную площадь листовой развертки 2 м² и толщину 0,004 м.
Объем заготовки:
V = 2 × 0,004 = 0,008 м³.
Для получения массы необходимо умножить объем на плотность конкретной стали, указанную в технической или справочной документации.
Полученное значение будет характеризовать теоретическую массу основной заготовки.
Расход материала при производстве дополнительно зависит от раскроя, отходов, конструкции фланца и других элементов.
Важно: масса листовой развертки не равна полной массе готовой опоры.
Что учитывать при заказе металлических опор освещения
Перед заказом необходимо определить технические параметры изделия и убедиться, что выбранная конструкция соответствует проектным требованиям.
Поставщику следует передать следующую информацию:
| Параметр | Что необходимо указать |
|---|---|
| Тип опоры | Граненая, круглоконическая или трубчатая |
| Назначение | Силовая или несиловая конструкция |
| Высота | Значение по проекту |
| Материал | Марка стали и требования к прокату |
| Геометрия | Размеры сечения и толщина стенки |
| Основание | Фланцевое или прямостоечное исполнение |
| Оборудование | Количество и масса светильников |
| Кронштейны | Тип, вылет и параметры крепления |
| Нагрузки | Расчетные значения по проекту |
| Покрытие | Способ и требования к антикоррозионной защите |
| Документация | Рабочие чертежи, спецификация, требования к приемке |
После определения требований можно сравнить типовые металлические опоры освещения по конструкции, назначению и техническим характеристикам.
Как обеспечить совместимость опоры и фундамента
Для фланцевого монтажа необходимо согласовать размеры соединения, расположение крепежных отверстий и характеристики фундаментной конструкции.
При этом фундамент подбирают с учетом расчетных нагрузок и инженерно-геологических условий объекта.
Соответствующие проектным параметрам закладные детали фундамента выбирают после определения типа опоры и принятой конструктивной схемы монтажа.
Нельзя считать любые фланцевые элементы взаимозаменяемыми только из-за внешнего сходства.
Часто задаваемые вопросы
Из чего делают металлические опоры освещения?
Металлические опоры производят из листового или трубного стального проката. Граненые и круглоконические конструкции обычно формируют из листовой стали, а трубчатые изготавливают из готовых труб. Конкретный материал выбирают по рабочей документации и расчетным требованиям.
Как изготавливают граненые опоры?
Листовую заготовку раскраивают по размерам будущего ствола, затем последовательно сгибают на гибочном оборудовании. После формирования многогранного сечения соединяют продольные кромки сваркой, устанавливают предусмотренные элементы и наносят защитное покрытие.
Чем граненые опоры отличаются от круглоконических?
Главное отличие заключается в форме сечения и технологии формования. Граненый ствол получают последовательной гибкой листа с образованием граней. Круглоконический ствол формируют с круглым сечением и изменяющимся по высоте диаметром.
Все ли опоры имеют продольный сварной шов?
Нет. При изготовлении граненых и круглоконических опор из листовой стали обычно выполняют продольный сварной шов. Трубчатые конструкции изготавливают из готового проката, который может быть сварным или бесшовным. Необходимость дополнительных соединений определяется конструкцией.
Для чего опоры освещения оцинковывают?
Горячее цинкование используется для защиты стали от коррозии. Покрытие формируется после погружения подготовленной конструкции в расплав цинка. Его качество контролируют по применимым нормативным требованиям.
Можно ли изготовить опору освещения по индивидуальным чертежам?
Изготовление по индивидуальным чертежам технически возможно при наличии соответствующих производственных возможностей и подтвержденных расчетных решений. Для согласования необходимо передать требования к материалу, геометрии, нагрузкам, соединениям и защитному покрытию.
Как проверить качество готовой опоры?
Необходимо сопоставить изделие с рабочими чертежами, проверить геометрию, состояние сварных соединений, монтажные размеры и антикоррозионное покрытие. Дополнительно следует запросить предусмотренную документацию о качестве. Одного визуального осмотра недостаточно для подтверждения всех технических характеристик.
Что проверить перед покупкой готовой опоры
Перед закупкой необходимо убедиться, что конструкция соответствует назначению объекта, расчетным нагрузкам и проектной документации.
Особое внимание уделяют марке стали, геометрии ствола, способу крепления, качеству сварных соединений и антикоррозионной защите.
Для фланцевых опор дополнительно проверяют совместимость основания с фундаментной конструкцией.
Практический вывод: техническое качество металлической опоры определяется не только технологией производства, но и соблюдением требований на каждом этапе - от выбора исходного проката до приемки готового изделия. Перед заказом необходимо сравнить характеристики предлагаемой конструкции с рабочими чертежами и согласованной спецификацией.